열성형은 속도, 반복성 및 설계 유연성을 요구하는 산업 전반에 걸쳐 사용되는 가장 다양한 플라스틱 가공 방법 중 하나가 되었습니다. 단일 제품 카테고리에 국한되지 않고 이제 프로세스는 일회용 품목부터 엄격하게 규제되는 환경에서 사용되는 구조적 구성 요소에 이르기까지 광범위한 출력을 지원합니다. 열성형이 광범위한 제조 전략에 적합한 위치를 이해하면 엔지니어와 구매자가 더 많은 정보를 바탕으로 소싱 결정을 내리는 데 도움이 됩니다.
열성형의 핵심은 플라스틱 시트가 유연해질 때까지 가열한 다음 진공, 공기압 또는 기계적 지원을 사용하여 금형 위나 형태로 성형하는 것입니다. 원리는 간단하지만 일관된 벽 두께, 엄격한 공차 및 깨끗한 표면 품질을 얻으려면 시트 온도, 툴링 설계 및 사이클 타이밍을 신중하게 제어해야 합니다. 이러한 변수를 잘 관리하면 열성형은 극도로 엄격한 공차나 복잡한 내부 언더컷이 필요하지 않은 부품의 경우 사출 성형에 대한 비용 효율적인 대안이 됩니다.
특히 의료 기기 포장, 전자 부품 보호, 식품 또는 음료 서비스 품목 등 세 가지 분야에서 이러한 다양성이 잘 드러납니다. 각각은 재료 선택, 청결도 및 치수 정확도에 대해 서로 다른 요구 사항을 부과하지만 모두 위에 설명된 동일한 기본 성형 원리에 의존합니다.
의료 기기 포장은 열성형 분야에서 가장 까다로운 응용 분야 중 하나입니다. 포장은 단순한 제품 보호가 아닌 멸균 장벽 시스템의 일부로 기능하는 경우가 많기 때문입니다. 수술 도구, 진단 키트 또는 이식형 장치를 담는 트레이는 멸균 주기를 통해 치수 안정성을 유지하고, 운송 중 구멍이 뚫리지 않아야 하며, 임상 환경에서 벗겨서 열 수 있는 접근을 통제할 수 있어야 합니다.
의료용 열성형을 위한 재료 선택은 일반적으로 방사선 또는 산화에틸렌 멸균 시 예측 가능하고 잘 문서화된 거동을 갖는 폴리머를 선호합니다. 의료용 포장재는 클린룸이나 통제된 환경에서 생산되는 경우가 많기 때문에 이 분야에 사용되는 열성형 라인은 일반적으로 일반 산업용 성형 라인에 비해 추가적인 여과, 정적 제어 및 검사 단계를 통합합니다.
| 재료 유형 | 일반적인 사용 | 멸균 호환성 | 메모 |
|---|---|---|---|
| 경질 PETG | 기구 트레이 | 에틸렌옥사이드, 감마 | 좋은 선명도, 안정적인 치수 |
| 내충격성 폴리스티렌 | 진단 키트 트레이 | 에틸렌옥사이드 | 비용 효율적이고 적당한 강성 |
| 의료용 PVC | 블리스 터 포장 | 감마, 전자빔 | 강력한 장벽 특성 |
| 폴리프로필렌 | 오토클레이브 트레이 | 증기 오토클레이브 | 더 높은 내열성 |
멸균 장벽 시스템에 대해 국제적으로 인정받는 포장 표준을 포함한 규제 기대로 인해 제조업체는 설계가 생산량에 도달하기 전에 밀봉 강도, 박리력 및 치수 일관성을 광범위하게 검증해야 합니다. 툴링 변경이 비교적 빠르고 저렴하기 때문에 중소 규모 의료용 트레이의 경우 열성형이 사출 성형보다 선호되는 경우가 많습니다. 이는 최종 승인 전에 장치 설계가 여러 번 수정될 때 중요합니다.
인쇄 회로 기판, 커넥터 및 기타 민감한 전자 부품에는 부품을 제자리에 고정하는 것 이상의 역할을 하는 포장이 필요합니다. 일반적으로 탄소 함유 폴리머 시트로 생산되는 정전기 분산 또는 전도성 트레이는 취급, 운송 및 자동 조립 중에 구성 요소를 정전기 방전으로부터 보호합니다. 포켓 형상은 진동 중에 부품이 이동하거나 서로 접촉하지 않도록 정확한 부품 설치 공간을 중심으로 설계되었습니다.
이러한 트레이는 흔히 네스팅 및 스태킹용으로 설계되어 저장 용량을 줄이고 고속 자동화 픽 앤 플레이스 라인을 지원합니다. 포켓 벽의 얇은 부분으로 인해 자동 처리 중에 구성 요소가 잘못 정렬되는 휘어짐이 발생할 수 있으므로 벽 균일성은 여기서 매우 중요합니다.
전자 트레이의 사이클 시간은 일반적으로 두꺼운 의료용 트레이보다 짧습니다. 시트 게이지가 더 가볍고 성형 깊이가 더 얕기 때문입니다. 이를 통해 제조업체는 자동화 장비에 적합한 허용 오차를 유지하면서 단일 교대 내에서 더 큰 배치를 실행할 수 있습니다.
의료 및 전자 응용 분야 외에도 열성형은 소매용 클램쉘부터 자동차 부품 물류에 사용되는 재사용 가능한 완충재 트레이까지 광범위한 일반 포장 및 산업 취급 제품을 지원합니다. 성형 방법의 선택은 달성 가능한 세부 사항, 벽 두께 범위 및 부품 크기에 직접적인 영향을 미칩니다.
| 성형방법 | 일반적인 벽 두께 | 가장 적합한 대상 | 상세 수준 |
|---|---|---|---|
| 진공성형 | 0.5~3밀리미터 | 크고 얕은 부품 | 보통 |
| 압력 성형 | 0.5~4밀리미터 | 장식용 패널, 선명한 디테일 | 높음 |
| 트윈 시트 성형 | 합쳐서 3~10밀리미터 | 속이 빈 견고한 구조 | 보통 |
일반적인 패키징 출력에는 다음이 포함됩니다.
산업용 완충재 트레이는 단일 이동이 아닌 수백 또는 수천 번의 재사용 주기를 위해 설계되었기 때문에 특별한 주의를 기울일 가치가 있습니다. 이로 인해 재료 선택이 더욱 견고하고 충격에 강한 시트 소재로 변경되며 일회용 소매 트레이에는 필요하지 않은 강화된 리브 패턴이 필요한 경우가 많습니다.
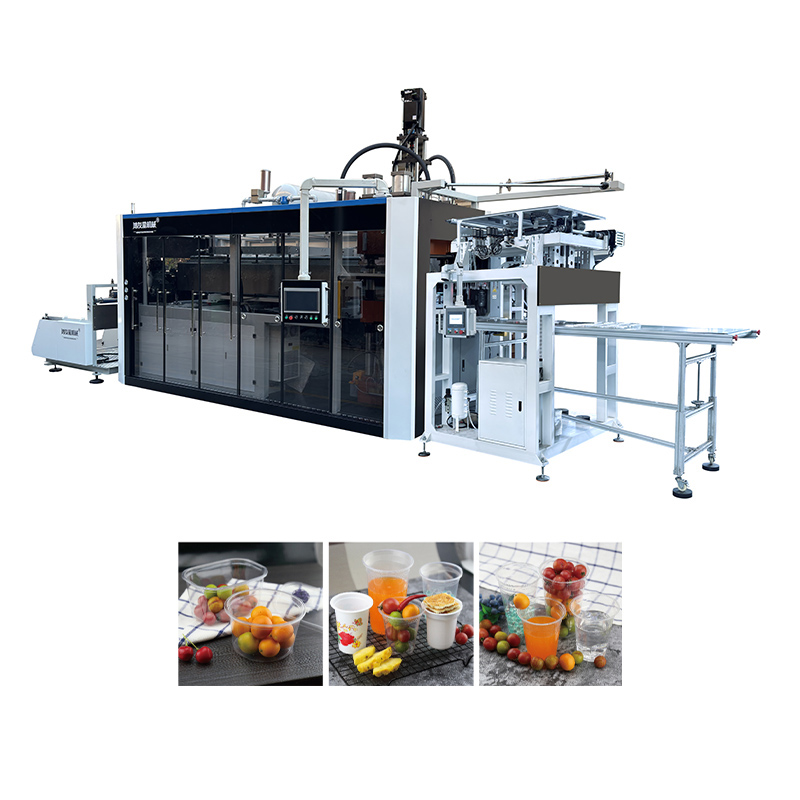
음식 서비스용 컵, 뚜껑 및 소형 용기는 앞에서 설명한 저용량 의료 및 전자 트레이와는 달리 열성형 세계의 대용량 코너를 나타냅니다. 이러한 품목을 효율적으로 생산하려면 일반적으로 전담 인력이 필요합니다. 플라스틱 컵 만드는 기계 , 컵 생산은 교대당 수백 개가 아닌 수만 단위로 측정되기 때문에 개별 낱장 시트가 아닌 연속 롤 공급 시트를 중심으로 제작되었습니다.
이러한 라인은 일반적으로 시트 풀기, 가열, 성형, 인라인 트리밍 및 자동 적재 등 하나의 연속 프로세스 내에서 여러 단계를 결합합니다. 컵은 부품 트레이에 비해 기하학적으로 상대적으로 단순하기 때문에 사이클 속도가 지배적인 설계 우선순위가 되며, 툴링은 사이클당 출력을 최대화하기 위해 여러 개의 캐비티로 제작됩니다.
컵 생산을 위한 재료 선택은 일반적으로 투명도, 강성 및 식품 접촉 적합성의 균형을 위해 선택되는 폴리프로필렌 또는 PET 시트를 중심으로 선택됩니다. 평가하는 기업 자동화된 컵 성형 장비 일반적으로 헤드라인 사이클 속도보다는 실제 처리량을 결정하는 주요 요인으로 캐비티 수, 적층 높이 일관성 및 컵 크기 간 전환 시간을 중요하게 생각합니다.
특히 적재 높이 일관성은 다운스트림 포장 자동화에 영향을 미칩니다. 컵 벽 두께나 림 형상이 사이클마다 약간씩 다를 경우 스택이 고르지 않게 되어 수동 또는 자동 배깅 작업이 더 느려질 수 있습니다.
개념 스케치에서 생산 준비가 완료된 열성형 부품으로 이동하려면 일련의 상호 연결된 결정이 필요합니다. 이러한 사항을 조기에 올바르게 수행하면 나중에 비용이 많이 드는 도구 수정을 피할 수 있습니다.
전체 생산 금형에 착수하기 전에 저렴한 툴링으로 프로토타입을 제작하는 것은 강화된 툴링에 대한 전체 자본 비용 없이 적합성과 기능을 검증할 수 있는 실용적인 방법입니다.
열성형의 정밀도는 용도에 따라 다르며 일회용 컵과 의료 기구 트레이의 기대치는 크게 다릅니다. 다음 범위는 단일 생산 라인이 아닌 일반적인 산업 경험을 반영합니다.
일반적으로 표준 트레이의 경우 플러스 또는 마이너스 0.25 ~ 0.5mm, 압력 성형으로 더 단단함
도구 표면에 따라 무광택 산업 질감부터 고광택 미용 마감까지 다양합니다.
일관된 툴링 온도 제어로 전체 실행에 걸쳐 설계 공차 내에서 부품 간 변화를 유지합니다.
얇은 컵 스톡의 경우 몇 초에서 두꺼운 산업용 부품의 경우 1분 이상까지 범위가 넓습니다.
정기적인 도구 유지 관리, 재료 공급업체의 시트 게이지 일관성, 안정적인 오븐 온도 프로필은 모두 단일 장비보다 품질 유지에 더 큰 기여를 합니다. 시간이 지남에 따라 이러한 변수를 추적하는 시설에서는 일반적으로 최종 라인 검사에만 의존하는 시설보다 거부된 부품이 더 적습니다.
세부 사항은 기계 유형 및 제품에 따라 다르지만 대부분의 열성형 작업은 아래 그림과 같이 유사한 단계 순서를 따릅니다.
각 단계에는 자체 제어 지점이 있습니다. 시트 공급은 균일한 장력을 유지해야 하며, 가열은 처짐이나 타는 것을 방지하기 위해 구역별 온도 제어가 필요하며, 성형 압력 및 진공 타이밍은 세부 캡처를 결정하고, 트리밍 정확도는 결합 부품과의 적합성에 영향을 미치며, 최종 검사는 포장 전에 두께 또는 외관상의 결함을 포착합니다.
폴리스티렌, 폴리프로필렌, PET 또는 PETG 및 PVC는 가장 널리 사용되는 시트 재료 중 하나이며 각각 투명도, 강성, 내화학성 및 식품 접촉 또는 멸균 호환성과 같은 최종 사용 요구 사항을 기준으로 선택됩니다.
열성형은 일반적으로 크고 얕은 부품에 대해 더 적은 툴링 투자와 더 짧은 리드 타임을 요구하는 반면, 사출 성형은 매우 엄격한 공차 또는 복잡한 3차원 형상이 필요한 작은 부품에 적합합니다.
의료용 포장은 표준 포장이 충족할 필요가 없는 밀봉 강도, 박리력 일관성 및 멸균 방법과의 호환성에 대한 요구 사항을 추가하는 검증된 멸균 장벽 시스템의 일부로 작동해야 하는 경우가 많습니다.
컵 생산은 일반적으로 매우 높은 단위 볼륨과 단순하고 반복 가능한 형상을 위해 구축된 연속 롤 공급 라인에서 실행되는 반면, 트레이 및 부품 열성형은 종종 더 복잡한 포켓 모양과 더 엄격한 공차로 인해 더 적은 볼륨으로 실행됩니다.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 565 번, Xinchuan Road, Xinta Community, Lili Town, Wujiang District, Suzhou City, China
저작권 © 2024 열 성형 기계/플라스틱 컵 기계 모든 권리 보유.맞춤형 자동 진공 열성형 플라스틱 기계 제조업체